Fundición a presión
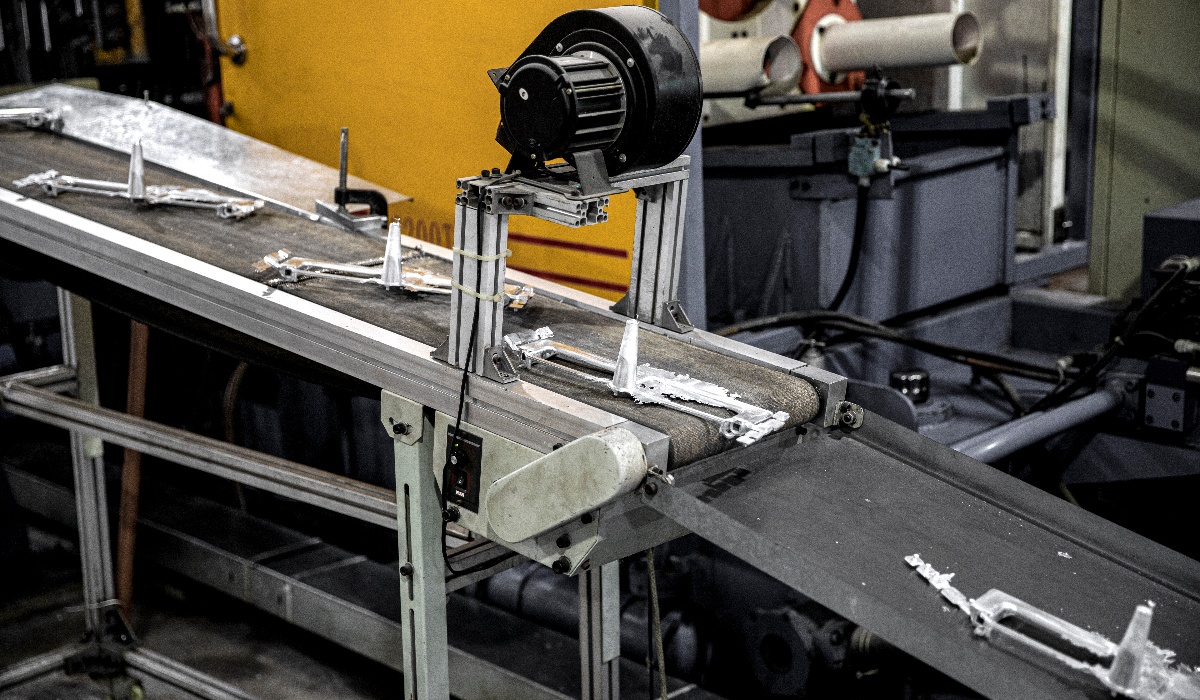
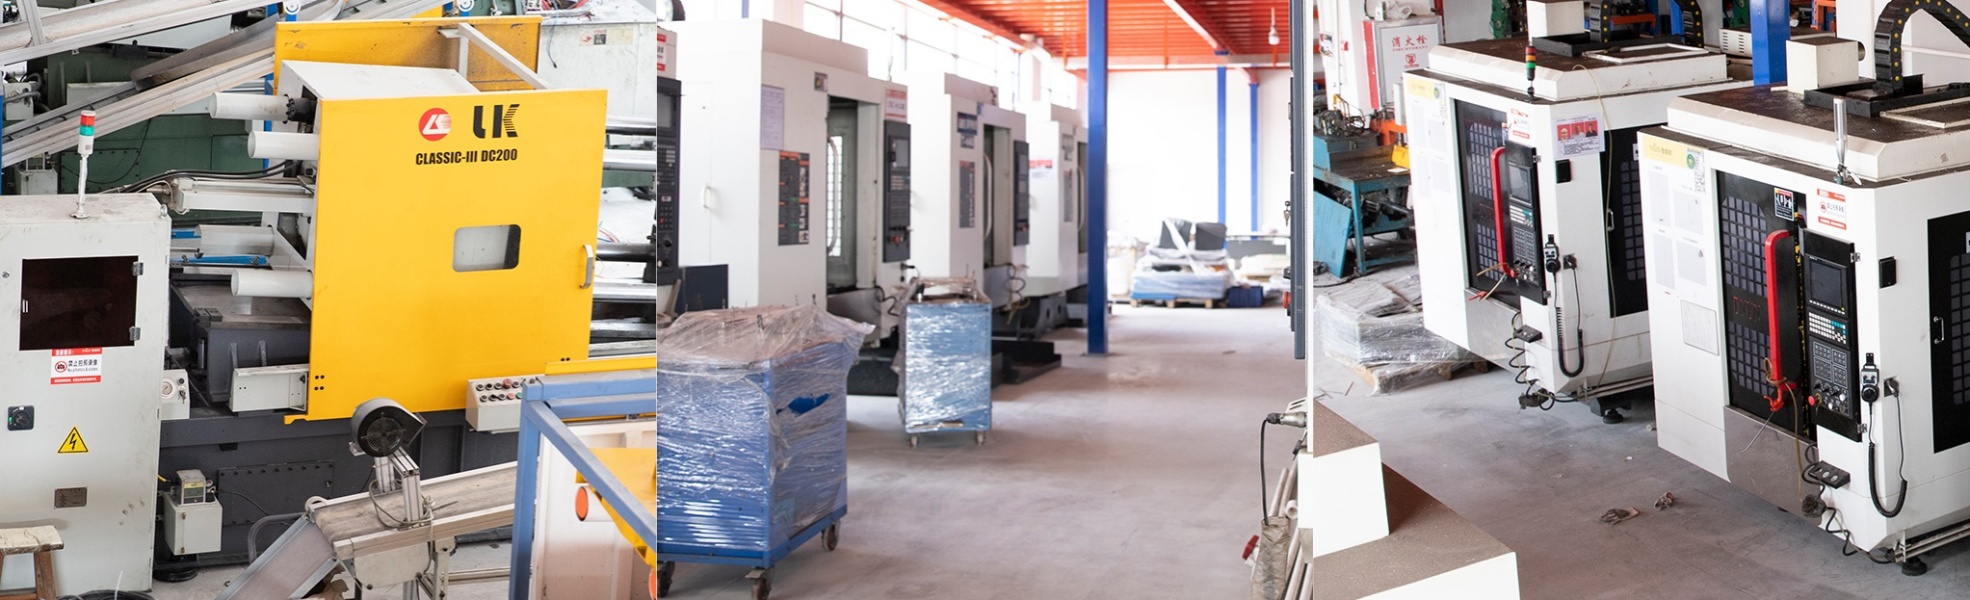
El proceso de fundición a presión consiste en comprimir metal fundido en un molde a alta presión para dar forma a diversas piezas de herrajes para puertas con formas complejas. Este proceso debe completarse en muy poco tiempo para evitar que el metal se enfríe y solidifique. Una vez inyectado el metal líquido en el molde, se debe enfriar y solidificar. El enfriamiento suele durar desde unos segundos hasta unos minutos, dependiendo del tamaño y la forma de la pieza. Tras el enfriamiento, la pieza se retira del molde y se procesa posteriormente.
Mecanizado
Las piezas en bruto y las piezas fundidas a presión que se retiran suelen requerir algunos procesos posteriores, como desbarbado, tratamiento superficial, mecanizado (taladrado, roscado), etc. Estos procesos pueden mejorar la calidad superficial y la precisión dimensional de las piezas para cumplir con los requisitos de diseño.
CNC (Control Numérico por Computadora)
El proceso CNC utiliza programas informáticos para controlar el movimiento y el funcionamiento de las máquinas herramienta, y puede completar de manera eficiente y precisa diversas tareas de corte, fresado, torneado, taladrado y otros procesos para piezas de herrajes para puertas.
Las máquinas herramienta CNC pueden funcionar de forma continua sin intervención humana, lo que mejora enormemente la eficiencia de la producción. El tiempo de procesamiento de piezas complejas se reduce significativamente y el ciclo de producción disminuye considerablemente.
Mediante el cambio de programas y herramientas, las máquinas herramienta CNC pueden adaptarse rápidamente a las necesidades de procesamiento de diferentes piezas. Esta flexibilidad hace que el proceso CNC sea idóneo para la producción de lotes pequeños y modelos personalizados para el cliente.
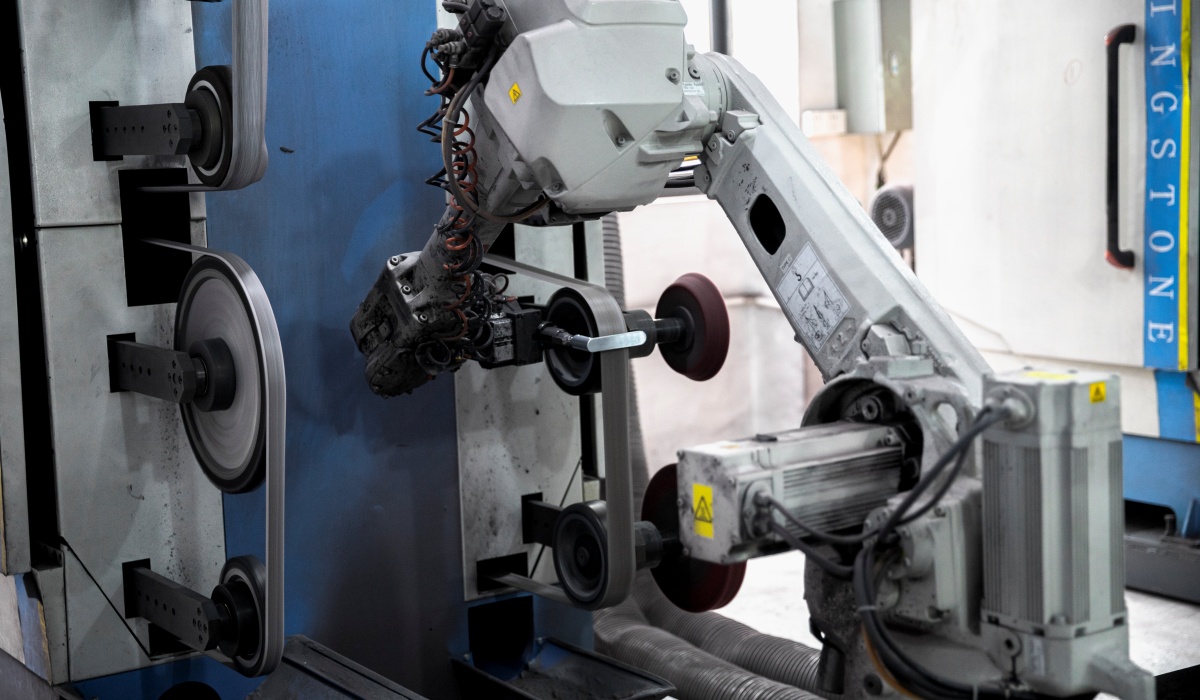
Pulido
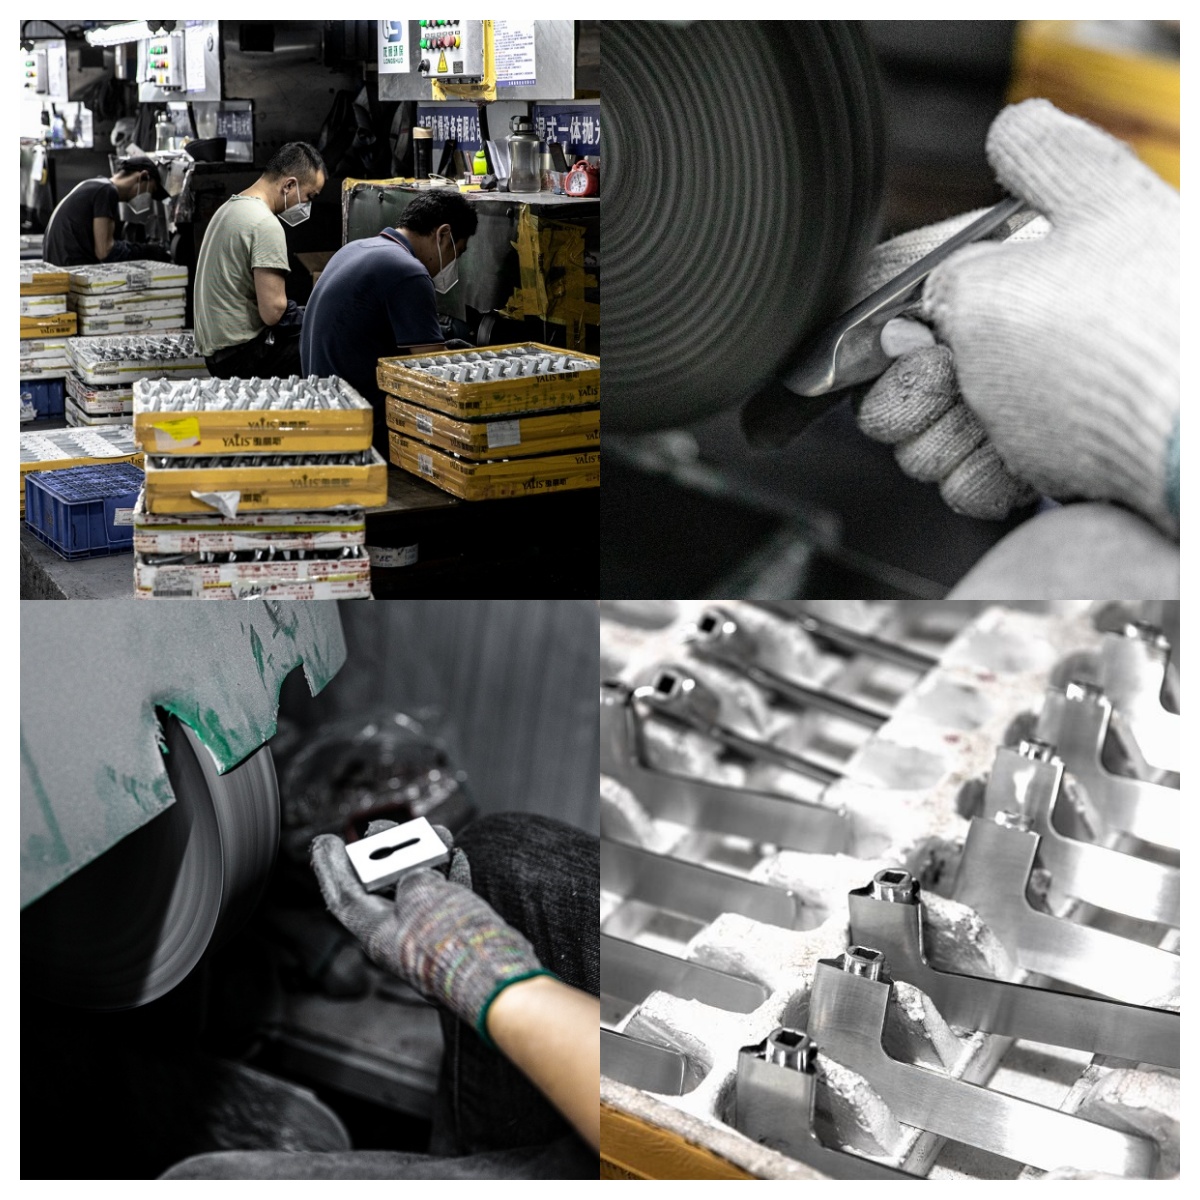
El pulido es fundamental. Contamos con nuestra propia planta de pulido, con aproximadamente 15 operarios experimentados. En primer lugar, utilizamos bandas abrasivas de grano grueso para pulir las rebabas y las marcas de inyección. En segundo lugar, empleamos bandas abrasivas de grano fino para pulir las formas. Finalmente, utilizamos una rueda de algodón para pulir la superficie brillante. De esta forma, el recubrimiento electrolítico no presentará burbujas de aire ni ondulaciones.
Proceso de tratamiento de superficie: galvanoplastia/pintura en aerosol/anodización
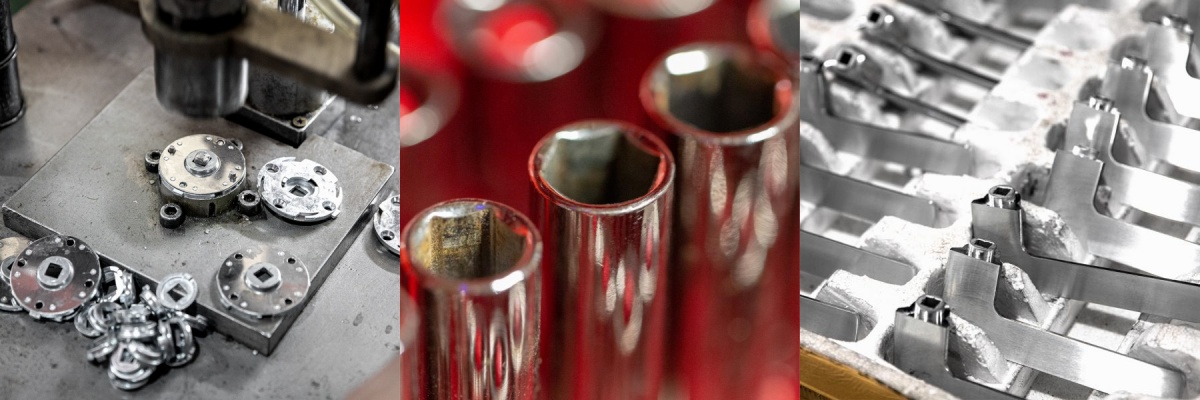
Una vez tratadas las impurezas de la superficie del producto, se procede a añadir color. Este proceso se denomina galvanoplastia y el producto que ha sido sometido a este proceso se conoce como pieza galvanizada.
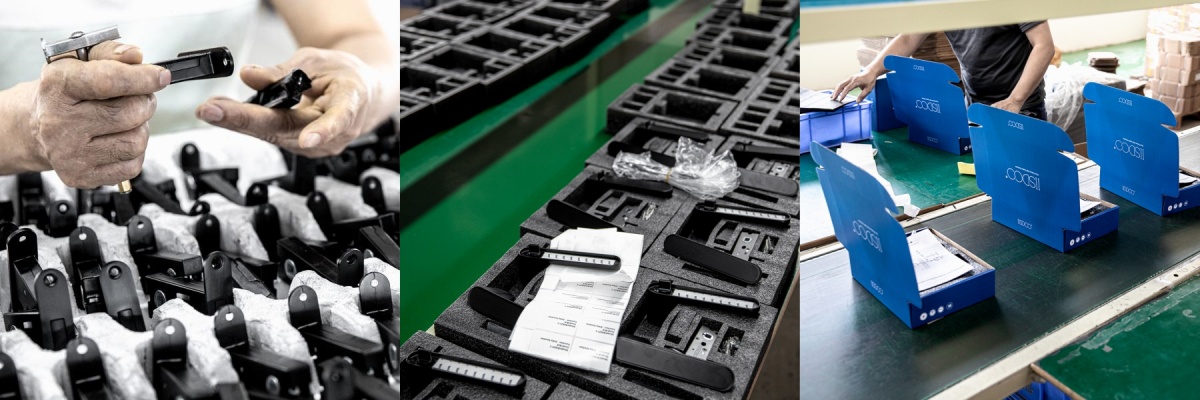
Asamblea
Combinación de asa y base: Una la parte del asa con la base mediante tornillos o hebillas, asegurándose de que la conexión entre ambas partes sea firme y no esté suelta.
Prueba de funcionamiento: Después del montaje, realice una prueba de funcionamiento en la manija de la puerta para asegurarse de que la rotación, el interruptor y demás operaciones se realicen sin problemas y que no haya atascos.